
 ENG

Varför specifikationsbladet inte berättar hela historien
Två spillvattenskruvpressar med samma nominella kapacitet och samma påstådda kaktorrhet kan bete sig mycket olika efter ett års drift. Man håller sin prestanda med stabil motorström och en måttlig polymerdos. Den andra visar gradvis stigande kakfuktighet, enstaka igensättning och en växellåda som går varm.
Den skillnaden kommer sällan från designkonceptet. Båda maskinerna använder samma fysiska princip: en roterande skruv trycker slam mot en filteryta och pressar ut vatten medan fasta partiklar rör sig mot utloppsänden. Skillnaden kommer från tillverkningsprocessen — hur axeln är bearbetad, hur filtret är monterat, hur noggrant delar är inriktade och hur ärligt maskinen testas innan den lämnar fabriken.
Den praktiska slutsatsen är direkt: awattningsprestanda, driftskostnad och livslängd avgörs till stor del i tillverkningsstadiet. Att förstå hur en avloppsskruvpress är tillverkad är därför ingen teknisk lyx. Det är ett inköpsverktyg som kan spara ett reningsverk år av undvikbar polymerförbrukning och stilleståndstid.
Huvudstadierna i tillverkning av avloppsskruvpressar
Att tillverka en skruvpress följer sex huvudsteg. Var och en lämnar ett spår i den sista maskinen:
- Ingenjörs- och processdesign
- Materialval och spårbarhet
- Bearbetning av skruvaxel och filterelement
- Svetsning och ramkonstruktion
- Montering och uppriktning
- Fabrikstestning
Ingenjörs- och processdesign
Tillverkningen börjar med beräkningen av skruvgeometrin. Ingenjören bestämmer rotdiametern, stigningen och kompressionsförhållandet från målslamtypen, matningskoncentrationen och den erforderliga genomströmningen. Dessa siffror definierar tryckprofilen längs avvattningszonen, som avgör hur mycket vatten som kan avlägsnas innan slammet släpps ut.
Designstadiet fixar även filterstrukturen. En kiltrådssil är lämplig för fiberslam från papperstillverkning eller livsmedelsförädling. En filterstapel med flera skivor är bättre för oljigt och lågkoncentrationsslam, eftersom det erbjuder en större öppen yta för vatten att rinna ut. Om du behöver uppdatera hur dessa mönster beter sig i fält, förklarar vår tidigare artikel hur avvattningsprocessen fungerar inuti en skruvpress .
Materialval och spårbarhet
Det första fysiska beslutet är rostfritt stål. SUS304 är standard för kommunalt slam och många industriströmmar. SUS316 tillför molybden för kloridbeständighet och specificeras där frätande kemikalier förekommer, såsom kemiskt avloppsvatten eller kustnära installationer.
Materialval är lätt att göra anspråk på men svårt att verifiera. En seriös fabrik innehar brukscertifikat som bekräftar den verkliga legeringssammansättningen och förser dem med maskinen. Plåttjockleken på ramen och slambehållaren spelar också roll; en tunn ram böjs över tiden, vilket sakta ändrar inriktningen av de roterande delarna. För en djupare jämförelse av betyg, vår tekniska anteckning om val av rostfritt stål för skruvslamavvattningsmaskiner listar vad ett intyg ska innehålla och var varje betyg är lämpligt.
Bearbetning av skruvaxeln och filterelementen
Skruvaxeln är bearbetad på en CNC-svarv så att den yttre diametern förblir konsekvent över hela sin längd. Run-out - axelns avvikelse från dess verkliga rotationsaxel - kontrolleras vanligtvis till 0,1 mm eller mindre per meter axellängd. En axel som överskrider detta värde trycker slam mot ena sidan av filtret, vilket orsakar ojämnt skärmslitage och en permanent minskning av kakans torrhet.
På flerskivspressar måste varje filterskiva vara platt och jämn i tjocklek. När skivorna staplas och komprimeras, ger små avvikelser i enskilda skivor en ojämn spårbredd. Konsistensen av spårbredden är en av de tydligaste mätbara skillnaderna mellan noggrann tillverkning och genvägsproduktion, eftersom den direkt styr hur många fina fasta ämnen som behålls.
Svetsning och ramkonstruktion
Ramen, slaminloppslådan och utloppskonen är svetsade i jiggar som begränsar distorsion. Svetsfogar som kommer i kontakt med slam är slipade, eftersom en grov svetskant fångar upp fibröst material och blir startpunkten för en blockering.
Svetskvalitet i rostfritt stål handlar inte bara om pärlans form. Svetszonen måste skyddas från syre under processen, och den färdiga svetsen bör betas och passiveras för att återställa korrosionsbeständigheten. Om det steget hoppas över blir svetslinjen den första platsen där gropkorrosion börjar i ett kloridrikt slam.
Montering och uppriktning
Det känsligaste steget är att ställa in spelet mellan skruvgängan och filterytan. På de flesta skruvpressar är detta mellanrum mellan 0,5 och 1,5 mm, och det måste vara konsekvent runt hela omkretsen. Monteringstekniker kontrollerar detta med mätklockor, roterar axeln och mäter i flera vinkellägen.
Motorn, växellådan och skruvaxeln kopplas sedan ihop och justeras enligt tillverkarens specifikationer. En koppling som tvingas in i riktning under monteringen kommer några månader senare att dyka upp som växelljud och vibrationer. Detta är också det skede där designen visar sin servicevänlighet: tillgängliga lager och spolpunkter är resultatet av tidigare fattade beslut, men de blir synliga först nu.
Fabrikstestning
Innan en skruvpress packas bör ett komplett fabrikstest innehålla vatteninlopp, mätning av motorström och vibration, kontroll av rotationsriktning och visuell inspektion för läckor. Där det är möjligt testas maskinen med äkta eller syntetiskt slam för att bekräfta kakutsläpp.
Fabriken registrerar dessa baslinjevärden. Samma nummer används senare på kundens plats för att bekräfta att installationen och uppstarten slutfördes korrekt. Att be om testrapporten för din specifika maskin, inte bara för modellfamiljen, är normal och professionell praxis.
Toleranser som följer dig in i den dagliga driften
Vissa tillverkningstoleranser är kosmetiska. På en skruvpress är flera inte det. Tabellen nedan visar de parametrar som har störst påverkan på den dagliga driften.
| Tillverkningsparameter | Typiskt mål | Driftseffekt om dålig |
|---|---|---|
| Spela skruv till filter | 0,5 till 1,5 mm beroende på modell | Lägre kaktorrhet, högre polymerförbrukning |
| Axeltapp | Max. 0,1 mm per meter skaftlängd | Ojämnt slitage, vibrationer, lagerskador |
| Filterskivans planhet | Inom 0,2 mm över filterområdet | Variation i spårets bredd, läckage av fasta partiklar, igensättning |
| Svetsfinish i slambana | Markspolning | Fiberansamling, blockeringar, extra städstopp |
| Växellåda och motoruppriktning | Inom tillverkarens specifikation | Buller, vibrationer, överhettning av växellådan |
| Rostfritt stål | SUS304 eller SUS316 med brukscertifikat | Korrosion, spruckna svetsar, för tidigt byte |
Hur tillverkningskvalitet påverkar driftskostnaderna
Polymerförbrukning
Ojämnt spel mellan skruven och filtret tvingar operatören att höja polymerdosen för att hålla flockarna intakta. Polymer är normalt den största kemikaliekostnaden vid slamavvattning. En vältillverkad press ger flocken en konsekvent skjuvprofil, så att operatörer rutinmässigt uppnår samma kaktorrhet med en lägre dos.
Energiförbrukning
Skruvpressar förbrukar redan mycket mindre energi än centrifuger eller bandpressar, eftersom drivningen går med låg hastighet och det mekaniska arbetet används för transport snarare än centrifugalacceleration. Den fördelen krymper när tillverkningskvaliteten är dålig. En felinriktad axel och dåligt monterade lager omvandlar elektrisk energi till friktion och värme, vilket ökar motorströmmen och förkortar komponenternas livslängd. För industriströmmar med blandad sammansättning, QXDL132 industriell skruvpress modell är ett exempel på en låghastighetskonstruktion med korrosionsbeständiga kontaktdelar byggda för abrasivt slam.
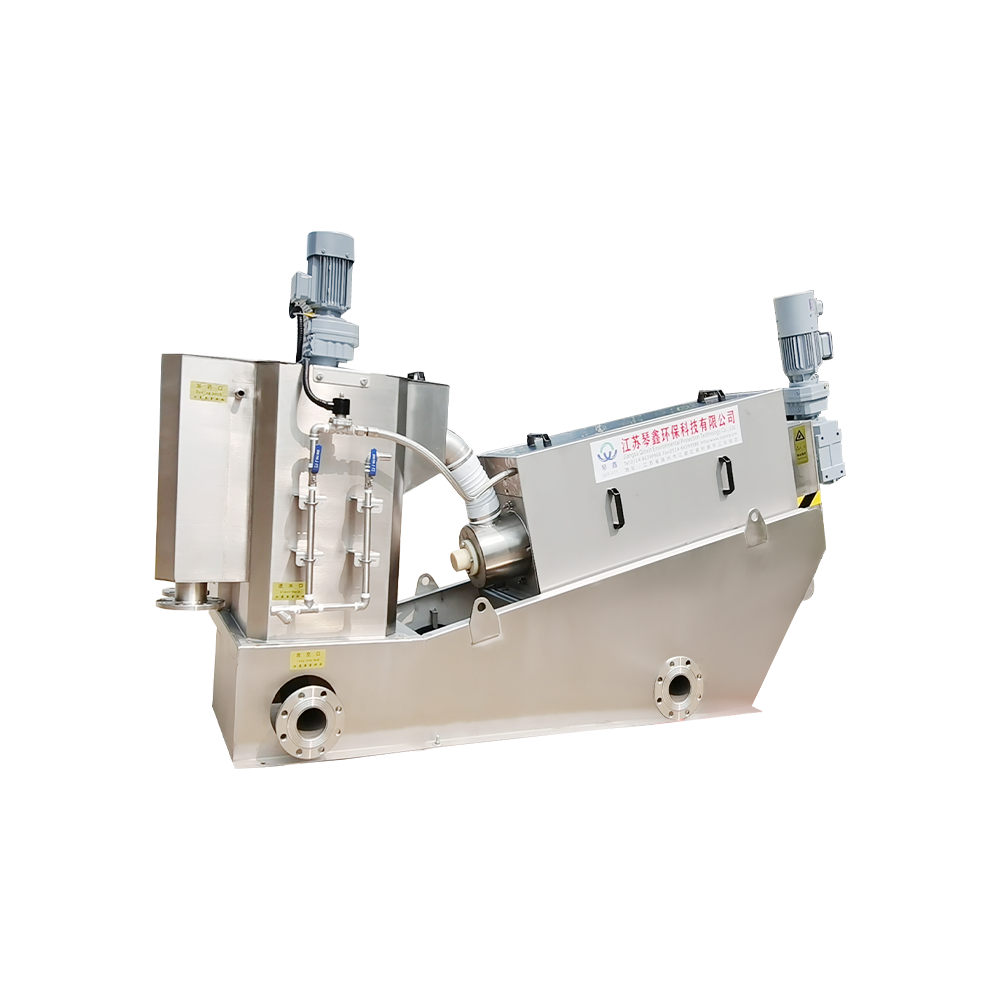 Anpassad livsmedelsklass energibesparande pressavvattningsmaskin Spiralskruv Slamdagg Yangzhou Qinxin Environmental Protection Technology Co., Ltd. är Kina anpassad livsmedelskvalitet energibesparande pressavvattningsmaskin Spiral Sc... Visa produkt →
Underhåll och igensättning
De två vanligaste underhållsklagomålen på skruvpressar är igensättning av skärmen och lagerfel. Igensättning leder ofta tillbaka till en inkonsekvent spårbredd eller en grov svets inuti slambanan. Lagerfel går ofta tillbaka till axeluppriktningen vid monteringsstadiet. Båda är tillverkningsproblem långt innan de blir driftsproblem. Om du redan använder en press, vår underhålls- och livslängdsguide för skruvpressar av rostfritt stål listar inspektionspunkterna och bytesintervallen som hjälper dig att fånga dessa problem tidigt.
Verifiera tillverkningskvalitet innan du beställer
När du granskar en skruvpressleverantör, behandla fabriken som en del av specifikationen. Dessa fem kontroller täcker de högsta riskområdena:
- Brukscertifikat för den rostfria stålsorten som används på våta delar.
- En fabrikstestrapport eller testvideo för den specifika maskinen du köper.
- Svetsning – certifierade svetsare och betning/passivering som standardsteg.
- Tillgänglighet av reservdelar i minst fem år: axlar, skivor, skärmar, lager och tätningar.
- Referensinstallationer inom din bransch eller med jämförbar slamtyp.
En tillverkare med en egen produktionslinje och historia över kommunala och industriella avloppsvattenprojekt är mer benägna att svara på dessa frågor med dokumentation snarare än löften. Den QXDL303 miljövänlig automatisk avvattningsmaskin , till exempel, kommer från en produktfamilj raffinerad inom flera branscher; dess flerskivsdesign återspeglar tillverkningserfarenhet med oljigt och finpartikelslam. På liknande sätt QXDL354 kemiskt avloppsvatten skruvpress modell visar hur korrosiva medier ändrar filtermaterialspecifikation och tätningsdetaljer.
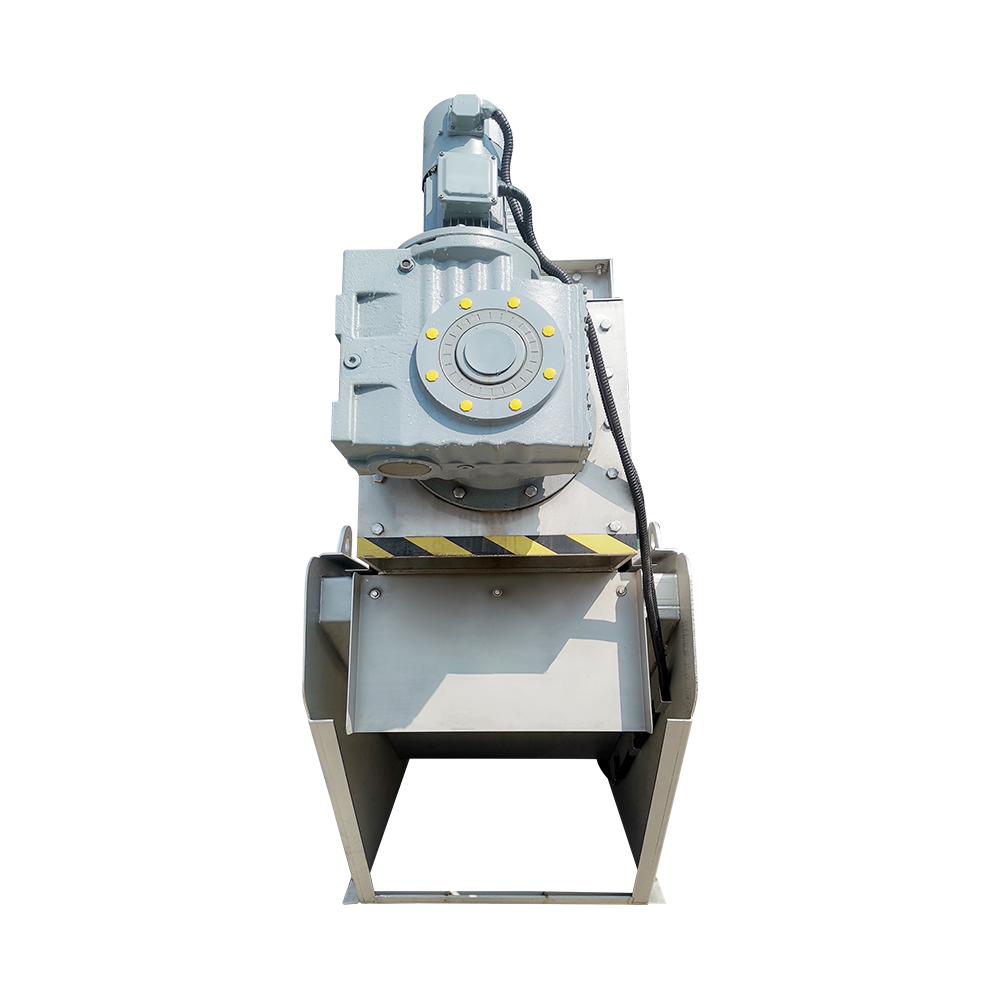 Automatisk skruvpressslamavvattningsmaskin för boskapsavloppsvatten Högeffektiv skruvpress för rening av avloppsvatten från boskap. Automatisera separation av fasta ämnen och vätska, minska slamvolymen och sänk avfallshanteringen... Visa produkt →
 Anpassad avloppsvattenbehandling Miljövänlig spiralskruvslamavvattningsmaskin Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Är Kina anpassad avloppsvattenbehandling miljövänlig spiralskruvslam Dewa... Visa produkt →
En sista praktisk punkt: anpassa maskinen till slammet. En livsmedelsgodkänd horisontell skruvpress följer andra hygienstandarder än en industriell avloppsvattenmodell, och de mekaniska detaljerna skiljer sig därefter. Rätt matchning minskar både kapital- och driftskostnad. Fel matchning förvandlar en liten initial besparing till år av ökad polymeranvändning och upprepade servicebesök.
Slutsats
Tillverkningsprocessen för avloppsskruvpress bestämmer de tre siffrorna som betyder mest för ett reningsverk: kakans torrhet, polymerförbrukning och oplanerad stilleståndstid . Materialcertifiering, bearbetningstoleranser, monteringsuppriktning och fabrikstestning är ingen abstrakt kvalitetsjargong. De är den praktiska skillnaden mellan en press som går i åratal och en som kräver konstant uppmärksamhet.
När du utvärderar leverantörer, be att få se hur axeln är bearbetad, hur filtret är monterat och vad testrapporten faktiskt innehåller. Svaren kommer att berätta mer om maskinen än någon tabell över nominella kapaciteter.


 TOP