
 ENG

Varför kvalitetskontroll bestämmer skruvpressprestanda
Två skruvpressar kan ha identiska kapacitetsklasser och beter sig mycket olika under drift. En levererar sin angivna genomströmning, producerar en kaka med 21–25 % torra fasta ämnen och körs i flera år på rutinunderhåll. Den andra kämpar för att nå 18 % kaktorrhet, vibrerar synligt efter sex månader och utvecklar korrosion längs svetsade sömmar inom två år. Det gapet orsakas inte av designteori; det skapas av kvalitetskontroll. De valda materialen, de toleranser som hålls under bearbetning och montering, testerna som körs före leverans och de dokument som levereras med maskinen avgör om specifikationen på papper är riktig.
Börja med slutsatsen som är viktig för köpare: kvalitetskontrollstandarder är den starkaste prediktorn för långsiktiga driftskostnader . En lågprismaskin med overifierad kvalitetskontroll kommer att förbruka mer energi, mer polymer och fler underhållstimmar än pengarna som sparas vid köpet. Behandla kvalitetskontrollstandarder som ett formellt urvalskriterium, inte en formalitet att godkänna efter leverans.
Varför skruvpressen är ett krävande test av kvalitetskontroll
En skruvpress körs under förhållanden som exponerar svag tillverkning snabbt. Den arbetar kontinuerligt, ofta enligt 24-timmarsscheman, och hela behandlingslinjen beror på dess mekaniska stabilitet.
- Slipande slampartiklar rör sig ständigt mot filterkorgen och skruvkanterna.
- Skruvaxeln bär höga axiella och radiella belastningar som ändras med matarkoncentrationen av fast material.
- Avloppsvattenkemin kan variera från pH 2 till pH 12 och kan innehålla klorider, sulfider eller organiska syror.
- Polymerdos, energianvändning och arbetskostnad beror alla på ett stadigt, repeterbart mekaniskt beteende.
Kvalitetskontrollstandarder omfattar material, dimensioner, montering, elsäkerhet, prestandatestning och dokumentation. Om en leverantör inte kan visa hur varje område styrs är maskinen okänd oavsett hur övertygande broschyren är. Granska hur skruvpressslamavvattningsmaskiner fungerar innan du utvärderar tillverkarens kontroller mot kontrollpunkterna nedan.
Processdesign påverkar också kvalitetsförväntningarna. För avloppsvatten med höga fibrösa eller grova fasta ämnen, ett försteg som t.ex QX60TS skruvpress fast-vätskeseparator kan minska belastningen på huvudpressen och stabilisera prestandan. QC-standarder gäller också för den maskinen, eftersom ett uppströmsfel ändrar matningskvaliteten till avvattningspressen.
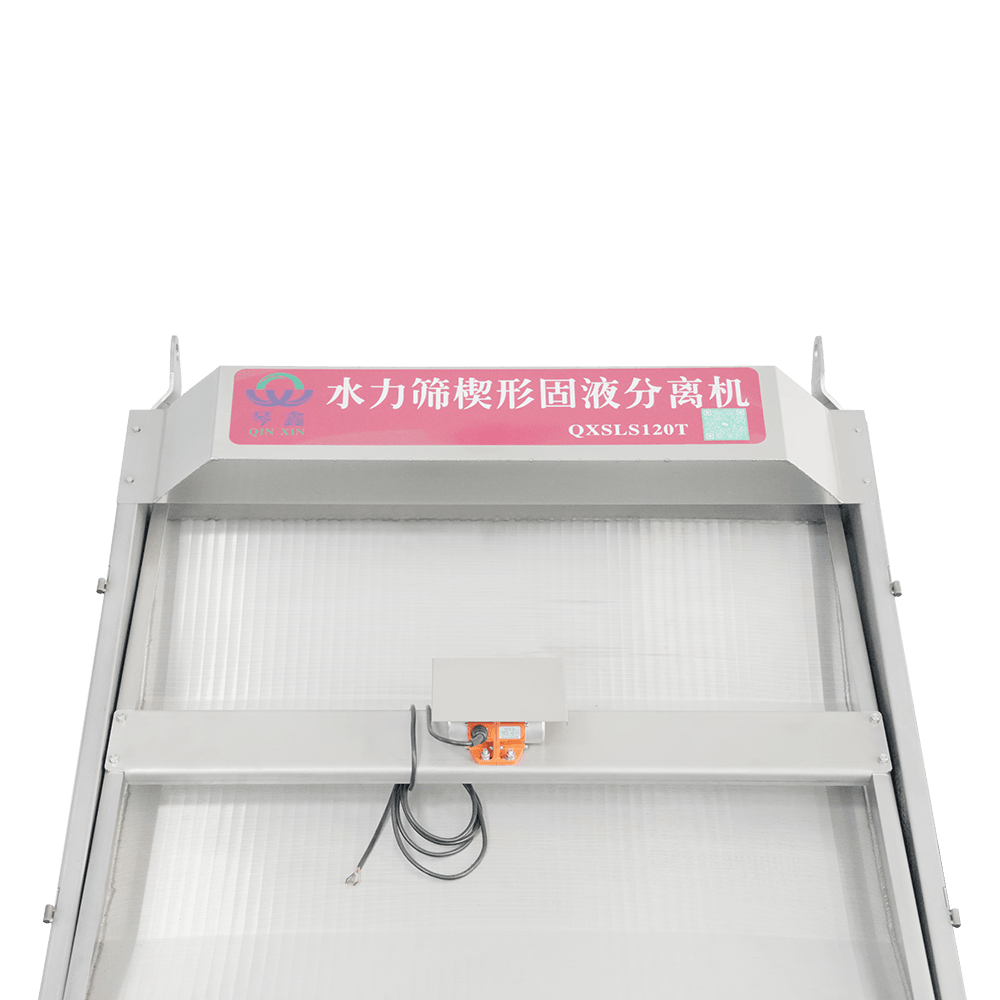 Anpassad lutande skärm Hydro-Cyclone Hydraulisk Solid-Liquid Separator Utrustning/ Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Är Kina anpassad lutande skärm Hydro-Cyclone Hydraulic Solid-Liquid Separat... Visa produkt →
Materialkvalitetsstandarder
Materialfel är de dyraste QC-felen eftersom de är nedgrävda i maskinen och svåra att reparera efter installationen.
Rostfria stålsorter och plåttjocklek
Varje komponent som kommer i kontakt med slam eller filtrat bör vara gjord av ett specificerat rostfritt stål. SUS304 är det normala valet för kommunalt och mest industriellt slam. SUS316 eller SUS316L krävs där klorider, havsvatten eller aggressiva kemikalier förekommer, som förklaras i korrosionshänsyn i rostfritt stål för skruvpresskonstruktion . Enbart betyg är inte tillräckligt: plåttjockleken avgör styvhet och livslängd. En korg byggd av 1,5 mm platta böjer sig annorlunda än en som är byggd av 2,5 mm platta under samma tryck.
Be om materialintyg och verifiera att det levererade betyget överensstämmer med specifikationen. En disciplinerad leverantör utför inkommande inspektioner, kontrollerar betygsmärken, tjocklek, yttillstånd och certifikat innan material släpps till produktion. Maskiner byggda under den disciplinen, såsom QXDL303 miljövänlig automatisk spiralskruvslamavvattningsmaskin , bibehålla konsekvent korggeometri under många års service.
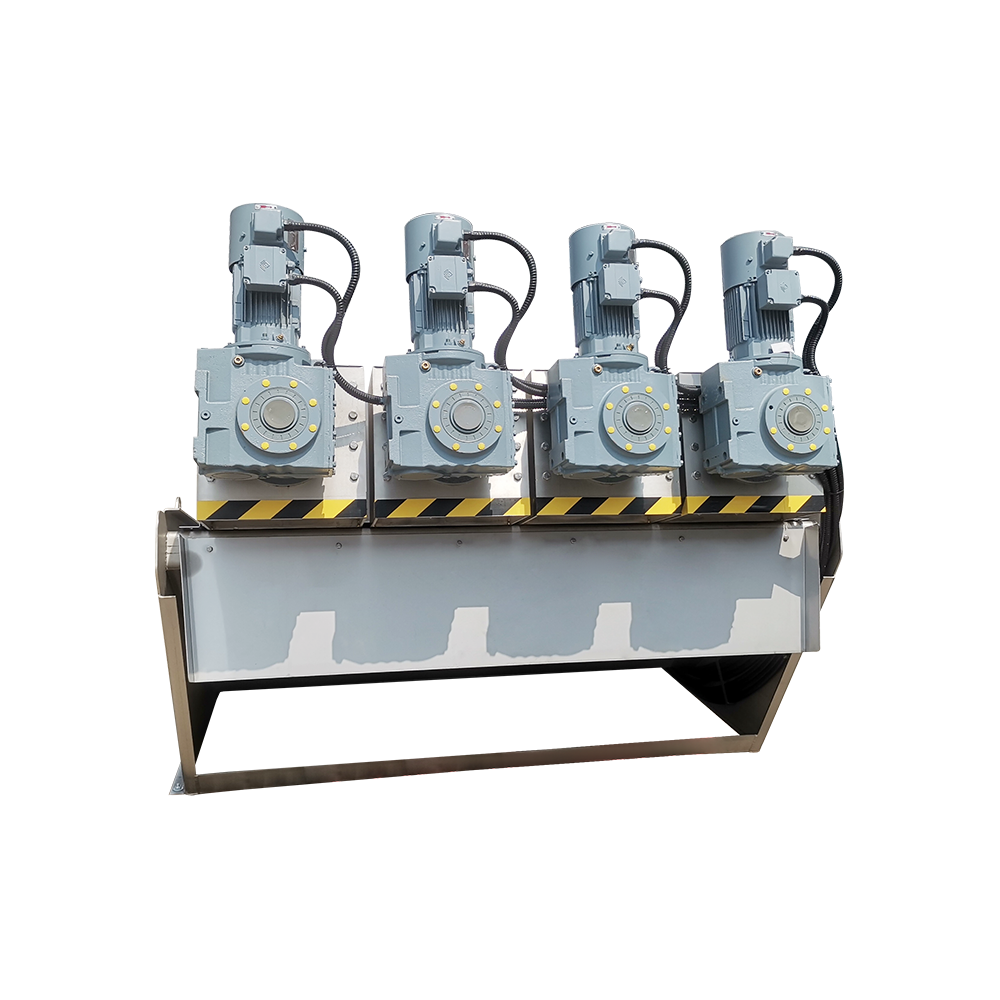 Anpassad avloppsvattenbehandling Miljövänlig spiralskruvslamavvattningsmaskin Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Är Kina anpassad avloppsvattenbehandling miljövänlig spiralskruvslam Dewa... Visa produkt →
Svets- och ytkvalitet
Ramar och korgar är beroende av helpenetrationssvetsar utan porositet, slagg eller underskärning. Invändiga svetsar bör slipas jämna för att förhindra slamansamling och lokal korrosion. Tryckbärande svetsar bör undersökas med färgpenetrerande eller hydrostatiska metoder före montering. Ytfinish är lika viktig: ojämna invändiga ytor påskyndar avsättning och komplicerar rengöring, varför slamkontaktytor vanligtvis ytbehandlas till Ra 3,2 µm eller bättre.
Dimensions- och monteringstoleranser
Filtergap och korggeometri
Filtergapet styr både fångsthastighet och kakbildning. Slitsöppningar bör mätas segment för segment, eftersom avvikelser över ungefär ±0,2–0,5 mm skapar föredragna flödesvägar: tunna kakområden passerar mer vatten, sänker infångningshastigheten och ökar polymerbehovet. Ett trovärdigt QC-protokoll inkluderar individuella segmentmätningar, inte bara en visuell kontroll.
Axeluppriktning och löpspel
Skruvaxelloppet vid lagersätena bör vara inom ca 0,05 mm. Spelet mellan skruvgängan och filterkorgen är ett designat värde, vanligtvis 0,5–1,5 mm beroende på slamtyp, och det måste vara enhetligt över alla segment. Dålig uppriktning ger vibrationer, ojämnt slitage, permanent axelavböjning och för tidigt lagerhaveri.
Tätningar och roterande komponenter
Tätningar är ett frekvent felställe i avloppsvattenservice. QC-standarden bör specificera tätningsmaterialet och verifiera tätningsprestanda vid nominellt tryck. Lager måste väljas för kontinuerlig tung drift med lämplig servicefaktor, och elmotorer i fuktiga, dammiga miljöer bör klassificeras IP55 eller högre för S1 kontinuerlig drift.
Kontroller av el och drivsystem
QC sträcker sig till drivlinan. En skruvpress är en maskin med högt vridmoment: motorn, växellådan och frekvensomriktaren måste matcha startmomentet och den variabla fasta belastningen. Viktiga kontroller är:
- Motor klassad för kontinuerlig drift (S1) med IP55 eller högre kapslingsskydd.
- Växellådans servicefaktor på minst 1,5 för slamapplikationer.
- VFD-kompatibilitet när drift med variabel hastighet är planerad.
- Termiskt överbelastningsskydd och nödstopp i manöverpanelen.
Prestandaverifiering och testning
Dokumentation är användbart, men testet är beviset. Varje maskin bör klara en tomgångskörning före transport: mjuk rotation, inget onormalt ljud eller vibrationer, stabilt strömdrag och inga oljeläckor. Om möjligt, kräv ett belastningstest med representativt slam för att verifiera genomströmning, kakans torrhet och fasta partiklar. Tabellen nedan listar de kontrollpunkter som ett fabrikstestprotokoll bör täcka.
| Kontrollpunkt | Typiskt acceptanskriterium | Risk om den ignoreras |
|---|---|---|
| Enhetlig filterspårbredd | Avvikelse inom ±0,2–0,5 mm | Grumligt filtrat, ojämn kaka |
| Axelavbrott vid lagersäten | 0,05 mm eller mindre | Vibration, för tidigt lagerfel |
| Kör utan belastning | Jämn drift, stabil ström | Dolda monteringsdefekter når platsen |
| Ladda provkakan torrhet | Typiskt 20–30 % DS med korrekt flockning | Överskattad kapacitet |
| Fångsthastighet för fasta ämnen | 92–95 % eller högre med korrekt flockning | Hög polymerkostnad, tillåtsrisk |
| Läckagetest | Inget läckage vid märktryck | Korrosion och säkerhetsproblem |
Polymerkonditionering är en del av samma test. Stabil flockning beror på koncentration, åldringstid och doseringsnoggrannhet. En integrerad polymerdoseringsanordning med variabel frekvenskontroll, såsom QXYTH3000L integrerad polymerdoseringsenhet , håller dosen konsekvent under acceptanstestning och normal drift, vilket gör testresultatet meningsfullt.
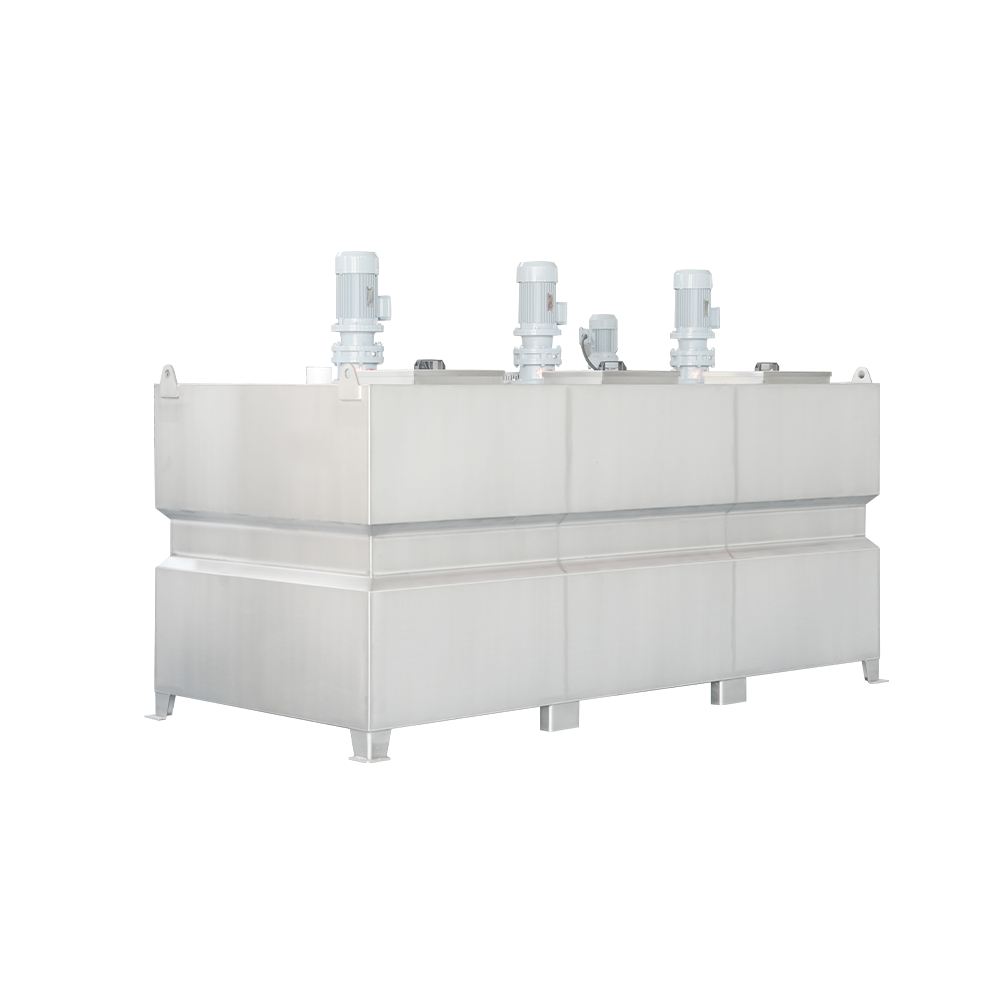 Anpassad automatisk integrerad pulverkemikaliedosering Variabel frekvensdosering Dev Yangzhou Qinxin Environmental Protection Technology Co., Ltd. är Kina anpassad automatisk integrerad pulverkemisk dosering variabel frekvens... Visa produkt →
Läs testprotokollet rad för rad. Om en leverantör inte kan tillhandahålla uppmätta värden för kaktorrhet, fångsthastighet, energiförbrukning och vibrationsnivå, behandla den påstådda prestandan som marknadsföring.
Certifierings- och dokumentationsstandarder
QC är inte komplett förrän det finns poster. Leveranspaketet bör innehålla materialcertifikat, svetsinspektionsprotokoll, dimensionsinspektionsrapporter, datablad för motor och växellåda, elektriska kopplingsscheman, en fabriksgodkännandetestrapport samt installations- och underhållsmanualer. Dessa dokument ligger till grund för driftsättning, reservdelsbeställning och felsökning.
Systemcertifieringar kompletterar dessa register. ISO 9001 indikerar att det finns dokumenterade rutiner; Certifiering av miljö- och företagshälsoledningssystem är vanligt i välskötta fabriker. Syftet är inte att räkna intyg utan att bekräfta att rutiner följs i praktiken.
Hur man bedömer en leverantörs förmåga till kvalitetskontroll
Det räcker med en fokuserad revision; du behöver inte besiktningspersonal på heltid.
- Be leverantören att deklarera QC-poäng och acceptansvärden för kontrollpunkterna ovan. Vaga svar avslöjar svag kontroll.
- Granska fabriken eller genomför en videorevision: kontrollera inkommande materiallagring, svetskvalitet, mätverktyg och testutrustningskalibrering.
- Begär referensinstallationer i industrier som liknar din, såsom kommunalt, livsmedels-, mejeri-, kemikalie- eller boskapsavloppsvatten.
- Jämför påståenden om energi- och polymerförbrukning med faktiska driftsdata från referensplatser.
Tillverkare med en påvisad produktionsbas är en rimlig utgångspunkt. Yangzhou Qinxin Environmental Protection Technology Co., Ltd. rapporterar till exempel en 14 000 m² stor anläggning, mer än 600 kunder och ISO-certifieringar för kvalitets-, miljö- och företagshälsoledningssystem. Köpare bör fortfarande verifiera operativa påståenden genom en fabriksrevision och granska vägledning om val av avvattningspress efter prestanda och kapacitet innan du begår.
Kvalitetskontroll som kontraktskrav
Kvalitetskontroll är inte en hög med certifikat. Det är orsak-och-verkan-kedjan som kopplar materialval, tillverkningstolerans, testning och dokumentation till pålitlig avvattning. En avloppsskruvpress är en precisionsmaskin som arbetar i en aggressiv miljö; standarderna bakom det avgör om det blir den mest pålitliga enheten i behandlingslinjen eller källan till återkommande driftstopp. Definiera QC-förväntningar i köpekontraktet, verifiera dem på fabriken och kräv testrapporten som en del av leveransen.


 TOP